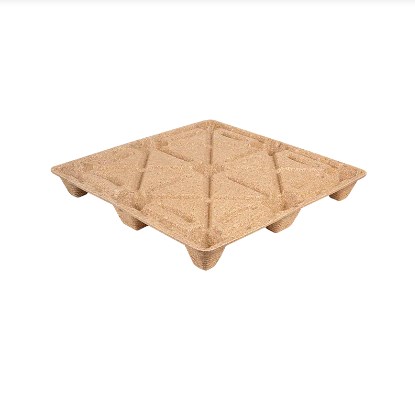
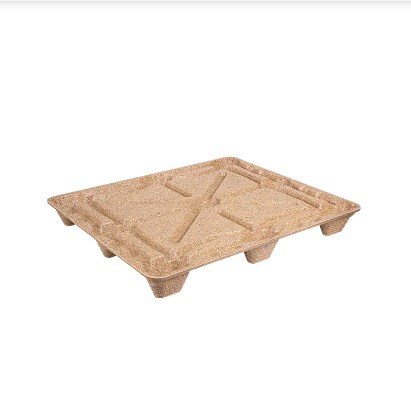
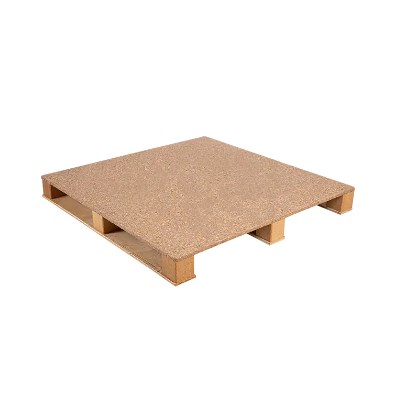
Støbte træpaller, også kendt som pressepaller, pressede træpaller eller komprimerede træpaller , fremstilles ved at kombinere præparerede træpartikler eller fibre med et bindemiddel og danne blandingen inde i en opvarmet form under tryk.
I modsætning til konventionelle sømmede træpaller kan palledækket, støtteribberne, fødderne og gaffelindgangsgeometrien udformes som én integreret struktur. Denne fremstillingstilgang gør det muligt at reducere løse komponenter, kontrollere pallegeometri, skabe nestable designs og udnytte savsmuld, træspåner, genanvendt træfiber og andre egnede træforarbejdningsrester.
For pallekøbere og -producenter afhænger succesfuld formgivning af paller i formstøbt træ af meget mere end blot at øge pressetrykket. Råmaterialets fugtighed, partikelfordeling, bindemiddelkemi, formtemperatur, ladningsvægt, formgeometri, hærdetid og afkøling interagerer.
Denne vejledning forklarer de vigtigste tekniske overvejelser, der er involveret i design og fremstilling af støbte træpaller til logistik- og eksportapplikationer.

1. Fremstillingsproces for støbt træpalle og kritiske formningsparametre
En typisk støbt pallelinje følger en kontrolleret sekvens:
Råmaterialeforberedelse → Knusning og sigtning → Tørring og fugtkonditionering → Klæbemiddelblanding → Ladningsvejning → Formpåfyldning → Varmpresning → Hærdning → Afformning → Køling → Inspektion
Forberedelse af råvarer
Træflis, savsmuld, spåner og genbrugstræ skal normalt forarbejdes til en rimelig ensartet partikelfordeling før støbning.
For store stykker kan forhindre ensartet hulrumsfyldning, mens en for stor andel af fine partikler kan øge bindemiddelbehovet og reducere permeabiliteten under varmpresning.
Fugtkontrol er især vigtig. Publicerede støbte træprocesser bruger almindeligvis materiale under ca. 10 % fugt, selvom nogle bindemiddelsystemer og produktionsruter opererer på forskellige niveauer. Den optimale værdi bør derfor etableres gennem forsøg i stedet for at kopieres fra en anden produktionslinje.
Typisk udvikling Windows
Følgende værdier skal behandles som udgangspunkter for procesudvikling, ikke universelle specifikationer .
| Fødevaretilstand | Start fugtområde | Skimmeltemperatur | Effektivt formningstryk | Typisk udviklingscyklus |
| Fint savsmuld / træfiber | 5-10 % | 150-200°C | 2-5 MPa | 2-6 min |
| Blandede genbrugstræpartikler | 6-10 % | 160-210°C | 2,5-5 MPa | 3-8 min |
| Grovere flager/tråde | Bindemiddelafhængig | 150-220°C | 2-5 MPa | 3-10 min |
Historiske støbte træprocesser rapporterer støbetemperaturer omkring 150-220°C , tryk på ca 20–80 kg/cm² og støbetider, der strækker sig fra sekunder til flere minutter. Andre støbte træstrengssystemer bruger nogenlunde 300-700 psi med pressecyklusser på ca 2-10 minutter , afhængigt af tykkelse, tæthed, fugt og bindemiddelkemi.
Det vigtige er det træsorter alene bør ikke bestemme presseindstillinger . Partikelstørrelse, bulkdensitet, bindemiddel, palletykkelse, ribbedybde, formdesign og ladningsfordeling er ofte lige vigtige.
Anbefalet produktionsovervågning
For en ny linje omfatter nyttige QC-kontrolpunkter:
- Råmateriale fugt: hver indgående batch og mindst hver time under produktionen
- Bindemiddeldosering: hver formuleringsbatch
- Opladningsvægt: førstegangsstykker og periodiske kontroller under hvert skift
- Formtemperatur: løbende optages
- Tryk tryk og dvæletid: registreres for hver cyklus, hvor PLC-datalogning er tilgængelig
- Kritiske dimensioner: første artikel plus planlagt prøveudtagning under processen
- Palle vægt: periodisk SPC-sampling for at identificere ladningsvariation
- Destruktive belastningstest: i henhold til den godkendte produktionsvalideringsplan
Procesoptimering bør bruge faktiske dimensions-, tætheds-, fugt- og belastningstestresultater til at definere det acceptable produktionsvindue.
2. Formdesign og værktøj til indlejrbare støbte træpaller
Formen bestemmer meget mere end pallens udseende. Det styrer materialeflow, strukturel stivhed, redeeffektivitet, gaffeltilgængelighed, lokal tæthed og afformningspålidelighed .
Vigtige designelementer omfatter:
Udkastvinkler
Lodrette vægge og dybe pallefødder kræver tilstrækkelig træk til at frigøres rent fra formen. Et foreløbigt design kan begynde omkring 1-3 grader , med yderligere træk, der overvejes for dybere redetræk eller overflader, der er modtagelige for at klæbe.
Ribber og forstærkning
I stedet for blot at gøre hele pallen tykkere, bør forstærkningen koncentreres omkring:
- gaffel-indgangszoner;
- palle fødder;
- dæk overgange;
- områder med højt bøjningsmoment;
- lastoverførselsveje mellem dæk og understøtninger.
Glatte overgange og generøse indre radier hjælper med at reducere stresskoncentrationer og forbedre materialeflowet.
Nesting geometri
For paller, der kan indlejres, bør ingeniører kontrollere:
øvre dæk frirum ben tilspidset rede dybde adskillelse frirum stablet palle højde
En palle, der holder for tæt, kan være svær at adskille efter opbevaring, mens overdreven plads spilder transportvolumen.
Udluftning og materialeflow
Dybe hulrum kan fange dampe eller forhindre materiale i at nå hjørner. Formudluftning, foderfordeling og lokal ladningsplacering bør derfor evalueres, før produktionsværktøjet færdiggøres.
Nyttige tekniske filer inkluderer normalt:
- TRIN
- IGES
- Parasolid
- DXF til 2D profiler og inspektionstegninger
Før fremstilling af en fuld produktionsform, kan producenterne bruge 3D-printede geometrimodeller, bearbejdede prototypeindsatser eller udviklingsværktøjer i aluminium for at verificere palledimensioner, gaffelafstande, indlejring og pakkepasning.
En grundlæggende gennemgang af formdesign bør spørge:
- Kan pallen slippe uden at beskadige ribber eller fødder?
- Er ladningen i stand til at nå alle dybe hulrum?
- Er kritiske områder tykke nok uden unødvendigt materiale?
- Kan slidte områder udskiftes med indsatser?
- Er varmezonerne afbalancerede?
- Kan ventilationsåbninger og formoverflader nemt rengøres?
- Kan kritiske dimensioner måles ved hjælp af repeterbare målere?
3. Træfødematerialer, klæbemidler og amerikansk overholdelsesovervejelser
Råvareomkostninger er en af attraktionerne ved fremstilling af støbte paller, fordi egnede processer kan udnyttes savsmuld, træspåner, genvundne træpartikler og andre rene træforarbejdningsrester .
Men genanvendt råmateriale skal kontrolleres.
Metalfragmenter, plastik, maling, overdreven bark, jord eller kemisk forurenet affald kan forstyrre støbning og kan skabe problemer med overholdelse eller kvalitet.
Udvalg af bindemiddel
Almindelige bindemiddelfamilier i konstrueret træ omfatter phenolsystemer og isocyanatbaserede bindemidler såsom MDI.
| Bindemiddel overvejelse | Fenol-type bindemiddel | MDI-type bindemiddel |
| Fugtbestandighed | Godt | Meget godt |
| Strukturel binding | Godt | Høj |
| Hærdningsforhold | Varmeafhængig | Højly formulation dependent |
| Formaldehyd bidrag | Skal vurderes | Ingen tilsat formaldehyd fra selve isocyanatet |
| Behandlingsfølsomhed | Moderat | Kræver omhyggelig fugt- og håndteringskontrol |
| Omkostninger | Ofte konkurrencedygtige | Ofte højere |
Den korrekte formulering bør balancere mekanisk styrke, fugtbestandighed, behandlingstid, emissionskrav, genanvendelighed og omkostninger.
TSCA Titel VI og CARB
En almindelig fejl er at angive, at hver støbt træpalle automatisk reguleres under TSCA afsnit VI .
EPA regulerer specifikt komposittræproduktkategorier, herunder hårdttræ krydsfiner, medium-density fiberplader og spånplader , sammen med gældende færdigvarer, der indeholder disse regulerede produkter. Derfor bør en støbt palleproducent afgøre, om dens specifikke materialekonstruktion falder inden for de lovgivningsmæssige definitioner i stedet for automatisk at hævde, at alle støbte paller kræver TSCA Titel VI-certificering.
For amerikanske projekter bør indkøbs- og overholdelsesteams gennemgå:
- klassificering af råvarer;
- bindemiddel kemi;
- leverandør SDS og teknisk dokumentation;
- gældende formaldehydkrav;
- dokumentation af genbrugsindhold;
- FSC- eller SFI-indkøbskrav, hvor det er specificeret af køberen.
ISPM 15 og forarbejdet træ
ISPM 15 omhandler primært fytosanitære risici fra råt træ emballagemateriale bruges i international handel.
IPPC-standarden udelukker træemballage fremstillet af træ, der er blevet forarbejdet på en måde, der gør det effektivt fri for skadedyrsrisiko, med krydsfiner givet som et typisk eksempel.
Dette forarbejdede træ-princip kan være en vigtig fordel for korrekt fremstillede støbte eller pressepaller. Eksportører bør dog bekræfte klassificeringen af den specifikke palle og kravene i destinationslandet i stedet for kun at stole på en markedsføringserklæring.
4. Trimning, dimensionstolerancer og palleydelsestest
Efter afformning og afkøling kan paller kræve kantbeskæring, flashfjernelse, boring, identifikationsmærkning, slibning eller andre efterbehandlingsoperationer.
Til gentagen produktion kan CNC-trimning give ensartet:
- pallelængde og -bredde;
- gaffelåbninger;
- hjørne geometri;
- lokaliseringsfunktioner;
- tilpassede udskæringer.
I stedet for at anvende unødvendigt snævre bearbejdningstolerancer på hele pallen, skal tegningen identificere funktionskritiske dimensioner .
For eksempel kan en udviklingstegning målrette ca ±1–2 mm på udvalgte kontrollerede mål og ±2–3 mm på større overordnede mål , men faktiske tolerancer skal bekræftes af undersøgelser af skimmelevne og produktionsdata.
Validering af palleydelse
Vigtige tests kan omfatte:
- statisk kompression;
- dæk bøjning;
- dynamisk håndtering;
- håndtering af gaffeltrucks;
- slag- eller faldmodstand;
- stabling stabilitet;
- reolsimulering, hvor pallen er beregnet til reolbrug;
- fugtkonditionerende test.
Den nuværende ISO 8611-1:2025 specificerer metoder til evaluering af nye flade paller, herunder test af nominel belastning, test af maksimal arbejdsbelastning og sammenligning af holdbarhed. ISO 8611-2:2025 omhandler ydeevnekrav og testvalg.
For amerikanske applikationer, ASTM D1185-98a(2025) leverer statisk kompression, bøjning og dynamiske testmetoder for paller fremstillet af materialer, herunder massivt træ og trækompositter. ASTM anbefaler også felttest for at verificere ydeevnen i det tilsigtede distributionsmiljø.
For kunder, der bruger fælles 48 × 40 i amerikansk pallefodaftryk , bør kompatibiliteten også kontrolleres i forhold til kundens gaffeltrucks, palledonkrafte, transportører, reoler, stræk-indpakningssystemer og lagerautomatisering.
5. Skalering af støbt palleproduktion: Omkostninger, gennemløb og fejlfinding
En vellykket prototype producerer ikke automatisk en økonomisk produktionslinje.
Når man skalerer fra pilotproduktion til flere skift, bør producenter spore:
cyklustid, oppetid, formtilgængelighed, omskiftningstid, tørretumblerkapacitet, klæbemiddelblandingskapacitet, arbejdskraft, skrothastighed og afkølingstid.
En simpel enhedsomkostningsmodel kan skrives som:
Enhedspris = Træ Råmateriale Bindemiddel Energi Arbejdsvedligeholdelse Skrot Skimmelsvamp Amortisering Udstyr Afskrivning
Til skimmelinvestering:
Formomkostninger pr. palle = Samlet forminvestering ÷ forventet levetidsproduktion
En produktionsmodel bør derfor omfatte:
| Omkostninger / Production Variable | Input |
| Tryk på cyklustid | min/cyklus |
| Hulrum pr. form | stk |
| Driftstider | time/dag |
| OEE | % |
| Arbejdsdage | dage/år |
| Årlig produktion | paller/år |
| Træforbrug | kg/palle |
| Bindemiddelforbrug | kg/palle |
| Elektricitet / termisk energi | pr palle |
| Skrotsats | % |
| Skimmelsvamp investering | USD |
| Forventet formlevetid | cyklusser |
Dette giver købere mulighed for at sammenligne økonomien ved en presse med flere forme, flere presser eller højere automatiseringsniveauer.
Almindelige støbningsfejl
| Defekt | Mulig årsag | Første tjek | Korrigerende handling |
| Ufuldstændig udfyldning | Utilstrækkelig opladning eller dårlig fordeling | Opladningsvægt | Genbalancer ladeplacering |
| Overflade hulrum | Fugt eller bindemiddel uoverensstemmelse | Fugt og blanding | Korrekt tørring og blanding |
| Warpage | Ujævn opvarmning eller afkøling | Skimmeltemperatur kort | Balancer opvarmning og køling |
| Svage ribben | Dårlig materialegennemstrømning | Fyldning af ribbenhulen | Ændre distribution eller formgeometri |
| Delaminering | Ufuldstændig helbredelse | Cykel og ringbind | Juster hærdningsbetingelserne |
| Overskydende flash | Overopladning eller skimmelsvamp | Lukkeflader | Reducer afgift eller service mug |
Trenddata bør bruges, når det er muligt. En gradvis stigning i pallevægt, flash, temperaturvariation eller dimensionsforskydning kan afsløre et procesproblem, før der opstår større fejl.
Udvikling af en specialfremstillet træpalle med Ronsun
Det mest effektive støbte palledesign starter med selve logistikanvendelsen.
Når man diskuterer et nyt palleprojekt med Ronsun Import & Export Co., Ltd. , nyttige oplysninger omfatter:
- nødvendig pallelængde, bredde og højde;
- krav til statisk og dynamisk belastning;
- gaffeltruck og palleløfter indgang;
- opbevaringsforhold for gulv, stak eller stativ;
- krav til rede;
- eksportdestinationer;
- årlige indkøbsvolumen;
- krav til miljø eller genbrugsindhold;
- påkrævet test eller overensstemmelsesdokumentation.
Ronsun kan arbejde med købere for at evaluere pallespecifikationer, støbte pallestrukturer, materialemuligheder, prøvekrav og tilpassede projektbehov.
For specialfremstillet støbt træ palle sourcing eller teknisk vurdering, kontakt Ronsun Import & Export Co., Ltd. igennem ronsun-ecopallet.com med din palletegning, målbelastning, anvendelse og forventet indkøbsvolumen.
FAQ
Hvilket tryk, temperatur og cyklustid bruges typisk til støbte træpaller?
Offentliggjorte støbte træprocesser dækker bredt, men ca 150-220°C, 2–5 MPa, and several minutes per cycle kan bruges som en indledende udviklingsreference. De endelige parametre skal valideres for det specifikke råmateriale, bindemiddel, tykkelse og form.
Hvordan skal en indstøbt palleform af støbt træ udformes?
Formen skal tage højde for trækvinkel, tilspidsede fødder, indlejringsfrigang, forstærkningsribber, gaffelindgangsgeometri, materialeflow, udluftning, opvarmningsensartethed og afformning.
Hvilket klæbemiddel er bedst til amerikansk støbt palleanvendelse?
Der findes ikke et enkelt bedste bindemiddel. MDI-baserede systemer kan give stærk fugtbestandig binding, mens phenoliske systemer er veletablerede til holdbart konstrueret træ. Udvælgelsen bør tage højde for ydeevne, procesforhold, emissioner, omkostninger og lovgivningsmæssig anvendelighed.
Hvilke standarder bruges til at teste støbt pallelastkapacitet?
Fælles referencer omfatter ISO 8611-1:2025, ISO 8611-2:2025 og ASTM D1185-98a(2025) . Den passende testsekvens afhænger af det påtænkte håndterings- og opbevaringsmiljø.
Hvordan beregnes ROI af støbt palle?
Estimer den årlige produktion først, og beregn derefter råmateriale, bindemiddel, arbejdskraft, energi, vedligeholdelse, skrot, afskrivning af udstyr og afskrivning af skimmelsvampe pr. palle. Sammenlign de resulterende enhedsomkostninger med de aktuelle pallekøb og logistikomkostninger.
Hvad er de mest almindelige støbte pallefejl?
Typiske problemer omfatter ufuldstændig fyldning af hulrum, hulrum i overfladen, overdreven flash, svage ribber, delaminering, klæbning og vridning. Fejlfinding bør begynde med ladningsvægt, fugt, bindemiddeldosering, formtemperatur, trykhistorik og køleforhold.